-
이메일
leon@chinafema.cn
-
전화
17761910072
-
주소
쑤저우시 공업단지 홍창과학기술원 3동
Suzhou Fermaco Automation Technology Co., Ltd
부씨경도계 검정 규정 상세 해석
날짜:2025-11-20읽기 :0
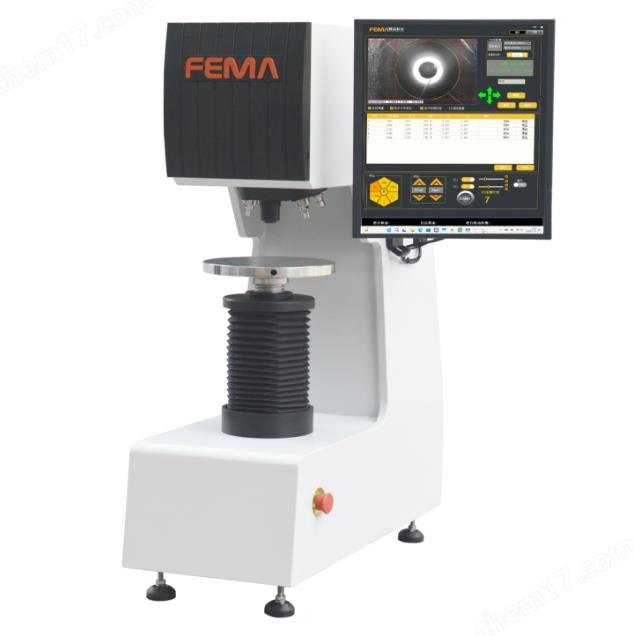
부씨경도계는 금속재료의 경도검측의 핵심설비로서 그 정확성은 제품의 품질통제와 공정최적화에 직접적인 영향을 준다.JJG150-1990"금속부씨경도계 검정규정"및 국제표준 ISO 6506-1에 근거하여 부씨경도계의 검정은 기술요구, 검정항목, 검정방법 및 결과처리 등 4개 차원에서 엄격히 통제해야 한다.
1. 기술요구: 검정기초를 닦아야
부씨경도계는 다음과 같은 기초조건을 만족시켜야 한다.
1.환경 적응성: 작업 온도 10-35 ℃, 환경 청결 무진동, 부식성 기체 없음, 설비는 안정적으로 설치하고 수준으로 조정해야 한다.
2.기계 성능: 주축, 가력 기구, 완충 기구 및 측정 장치는 유연하게 작동해야 한다, 가하 시험력은 평온하고 떨림이 없으며, 철봉의 승강은 흔들림이 없다.시험대 표면은 매끄럽고 평평해야 하며, 주축과 시험대 수직도는 ≤0.2/1000, 승강 철봉과 주축의 동축도는 ≤0.5mm이다.
3.시험력 정밀도: 시험력 측정치 오차 ≤±1.0%, 예를 들어 10/3000 (29420N) 시험력은 29126-29714N 범위 내에서 엄격히 통제해야 한다.
4. 압두 및 측정장치: 경질합금구 압두 직경공차 ±0.005mm(10mm 표시값), 표면 거친도 Ra≤0.2μm, 경도≥HV1500;스크래치 측정장치 분도값은 ≤스크래치 직경의 0.5%, 허용오차는 ±0.5%이다.
2. 검정 항목: 전체 프로세스 덮어쓰기
검정 항목에는 모양새, 부품 성능 및 종합 정밀도가 포함됩니다.
1.외관 검사: 명판 정보가 완전하고 설비에 손상이 없음을 확인한다.
2.부품 검정: 주축 수직도, 동축도, 시험력 정밀도, 압두 직경과 경도, 압흔 측정 장치 오차 등을 포함한다.
3. 표시값 검정: 표준 경도 블록에서 다섯 점을 고르게 선택하여 스크래치 지름을 측정하고 경도 평균값을 계산하여 표준값과 비교하여 표시값 오차와 중복성을 얻는다.
3. 검정방법: 과학적이고 엄밀하다
1.시험력 교정: 표준 측력기로 시험력 지렛대 여정 범위 내에서 세 가지 검정, 세 번의 판독 평균치를 취하여 오차를 계산한다.
2.스크래치 측정: 광학 현미경으로 스크래치의 두 수직 방향 직경을 측정하여 평균치를 취하고 두 직경의 차이는 ≤ 1% 이다.
3. 표시 오차 계산:
표시 오차 = (경도 측정값 평균-표준 블록 경도) / 표준 블록 경도값 × 100%
표시 반복 = (최대 경도 - 최소 경도) / 경도 표시 평균값 × 100%
4. 결과 처리 및 주기: 폐쇄 루프 관리
검정 결과는 규정 요구에 부합해야 하며, 그렇지 않으면 조정하거나 수리해야 한다.경도계 검정 주기는 일반적으로 1년이며 사용이 잦거나 환경이 열악할 경우 6개월로 단축할 수 있다.검정에 합격한 후 증서를 발급하고, 표시 오차, 중복성 및 유효기간을 표시하여 설비가 지속적으로 정밀도 요구를 만족시키도록 확보한다.
부씨경도계의 검정은 검측데터의 신뢰성을 보장하는 관건적인 고리로서 표준화절차와 정밀계기교정을 통해 오차범위를 효과적으로 통제할수 있으며 금속재료의 품질통제에 튼튼한 버팀목을 제공할수 있다.