- 이메일
- 전화
-
주소
충칭시 베이베이구 퉁싱베이로 128호
제품 카테고리
Chongqing Danduo Technology Co., Ltd
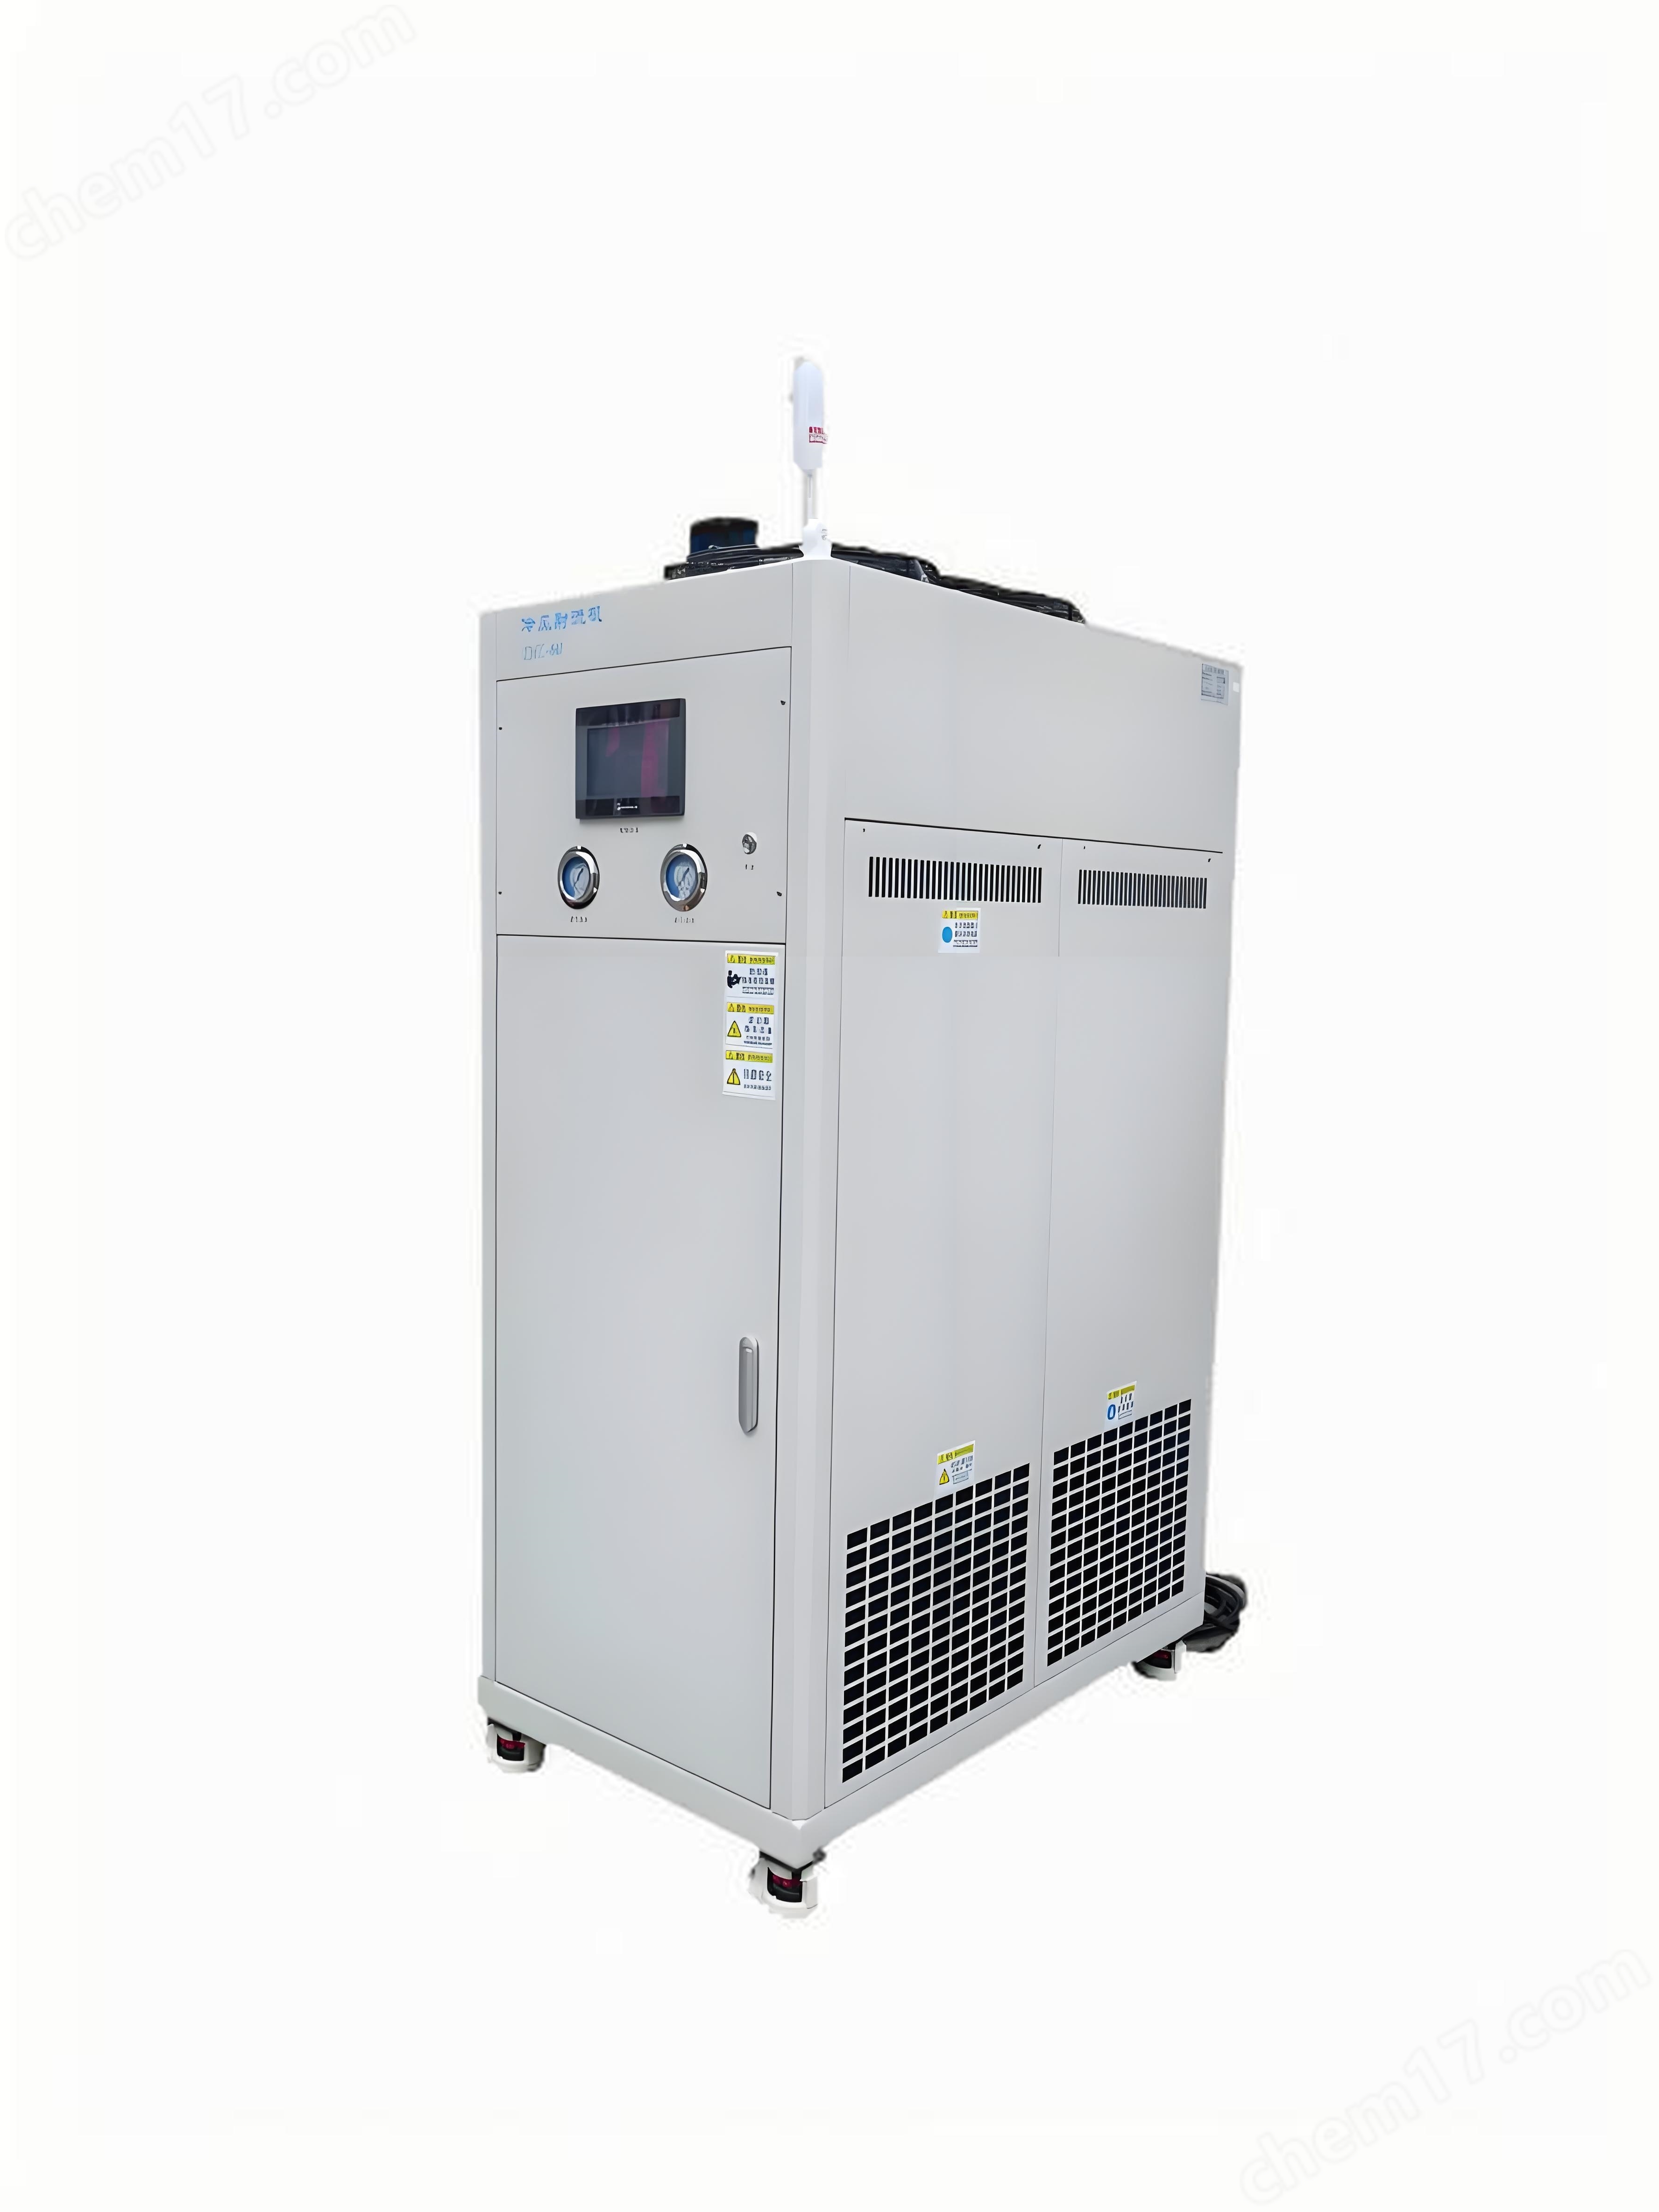

개요
스테인리스 스틸 저온 가공은 가공 온도를 낮추어 재료의 절삭 성능을 개선하고 공구의 수명을 연장하며 가공 부품의 표면 품질 및 크기 정밀도를 향상시키는 특수 공정입니다.
제품 정보
스테인리스강 저온 가공가공 온도를 낮추어 재료의 절삭 성능을 개선하고, 공구 수명을 연장하며, 가공소재 표면 품질 및 크기 정밀도를 향상시키기 위한 특수 공정입니다.이런 기술은 스테인리스강과 같은 가공하기 어려운 재료에 특히 적용된다. 왜냐하면 이런 재료의 상온에서의 가공은 흔히 비교적 높은 절삭력과 열량의 축적을 수반하기 때문에 칼의 마모가 빨라지고 부품의 변형 등 문제를 초래하기 쉽기 때문이다.
작동 원리
열 영향 감소:
저온 환경에서 가공하면 마찰로 인한 열을 효과적으로 줄일 수 있어 공작물이 과열로 인해 변형되거나 잔여 응력이 발생하는 것을 피할 수 있다.
재료의 경도와 강인성을 개선하려면:
온도를 낮추면 스테인리스강을 포함한 일부 금속재료를 더욱 바삭바삭하게 할수 있는데 이는 절삭저항을 줄이고 절삭을 더욱 쉽게 하며 더욱 좋은 표면광결도를 얻을수 있다.
공구 수명 연장:
저온 환경은 절삭 과정에서 발생하는 열이 공구에 미치는 영향을 줄이고 공구 재료의 연화 또는 산화 위험을 감소시켜 공구의 사용 수명을 연장시킨다.
미세 구조 변경 제어:
일부 특정한 응용에 있어서 저온가공은 재료내부의 미시적구조의 변화를 통제하는데 도움을 줄수 있다. 례를 들면 상변을 억제하는데 이는 재료의 특성을 유지하고 완제품의 질을 제고하는데 매우 중요하다.
스테인리스강 저온 가공 과정:
사전 처리 단계
세척 오염 제거: 스테인리스강 표면의 기름 오염, 불순물을 제거하여 후속 처리 품질을 보장합니다.
저온 아삭아삭 유도 (철소체 스테인리스강에 대한): 액체 질소 침포 또는 전자 냉동 카드판을 통해 공작물을 목표 온도 (예: -50 ℃ 에서 -150 ℃) 로 냉각하여 저온 아삭아삭하거나 마씨체 전환을 유도한다.
저온 환경 구축
냉각 미디어 선택:
액질소: 순도 ≥ 99.999%, 온도 -196 ℃, 극저온 가공에 적용.
저온 가스: 압축 공기 또는 질소는 냉각 시스템을 통해 -40 ℃ 에서 -80 ℃ 로 냉각되며 액체 질소에 민감한 재료에 적용됩니다.
냉각 방식:
외냉식: 가공소재 또는 공구 서피스만 냉각하며 황삭에 적합합니다.
내냉식: 공구 내부 구멍이나 가공소재 내부 통로를 통해 저온 유체를 수송하여 절삭 영역의 온도를 균일하게 하여 정밀 가공에 적합하게 한다.
가공 실행
작업셀 및 공구 선택:
선반: 정밀 침대식 선반을 선택하고 주축의 회전 속도는 25-1600r/min이며 공급량은 0.05-1.50mm/r이다.
공구: 내부 냉각 드릴, 밀링과 같은 내부 냉각 공구를 우선적으로 선택하여 저온 유체가 컷 인터페이스에 직접 도달하도록 합니다.결정 재료의 경우 금강석 공구를 사용하여 아표면 손상을 줄여야 한다.
컷 매개변수 최적화:
절삭속도: 저온에서 재료의 아삭함이 증가하여 절삭속도(예: 200-500m/min)를 적당히 높여 절삭력을 줄일 수 있지만 속도가 너무 높아 온도가 상승하는 것을 피해야 한다.
이송량: 일반적으로 절삭 효율과 표면 거친도의 균형을 맞추기 위해 재료 경도에 따라 0.05-0.2mm/r로 조정됩니다.
배식 칼량: 정밀 가공 시 0.1-1.0mm로 제어하여 과도한 절삭력으로 인해 가공소재가 변형되거나 공구가 파손되지 않도록 한다.
저온 유체 분사:
분사 각도는 일반적으로 30 ° -45 °, 절삭 지점에서 10-30mm이며 냉각 매체가 절삭 인터페이스를 균일하게 덮도록 보장합니다.
절삭 영역의 온도를 실시간으로 모니터링하고 피드백 컨트롤러를 통해 저온 유체 분사량을 조절하여 목표 온도 (예: -50 ℃) 를 유지합니다.
사후 처리 단계
회화처리: 저온처리로 인한 내부응력과 변형을 제거하고 경도와 강도를 균형잡는다.
표면처리: 광택을 내고 세척하여 잔류 냉각매체를 제거하여 표면의 질을 높인다.
성능 검사: 하비 충격 시험을 통해 저온 충격 강인성(AKv 값)을 검증하여 목표 온도에서 재료의 분열 방지 능력을 확보한다.

