-
이메일
1019062891@qq.com
-
전화
18021603489
-
주소
소주시 호구구 안양로 118호 합심지회과학기술원 3호동 108실
Weisite Technology (Suzhou) Co., Ltd
"2025 계기과학보급"제약 쌍나사 열용출기의 작업원리와 공정최적화
날짜:2025-12-02읽기 :0
1. 작업원리
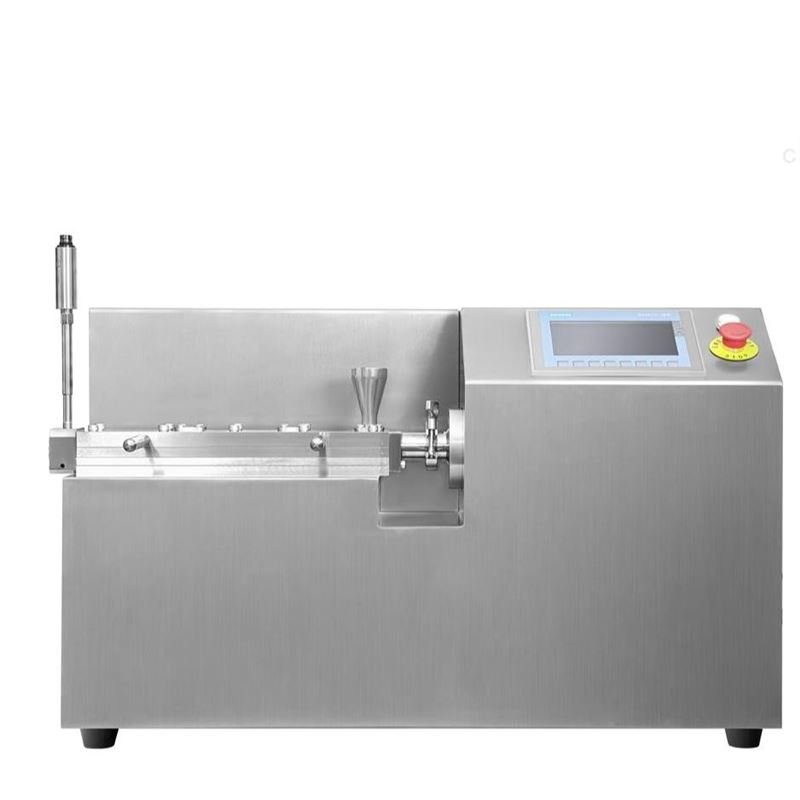
제약 쌍나사 열용융 압출기핵심 원리는 다음과 같습니다.두 가지 또는 여러 가지 재료 (일반적으로 API, 폴리머 캐리어, 기능성 부자재) 를 가열된 기계 통 안에서 서로 맞물리거나 같은 방향 또는 반대로 회전하는 두 개의 나사의 수송, 절단, 혼합 및 용융 작용을 통해 균일하고 연속적인 용융체를 형성하고, 마지막에 모듈을 통해 짜내어 냉각 고화 후 필요한 형태의 고체 분산체 또는 복합체를 얻는다.
이 작업흐름은 다음과 같은 주요 단계로 나눌 수 있습니다.
1. 사료 및 고체 수송구역
프로세스: 미리 혼합된 마른 혼합 분말 재료는 사료 입구에서 넣는다.나사의 초기 단계에서 재료는 주로 나사의 회전으로 발생하는 기계적 추력에 의해 앞으로 수송된다.
특징: 이 영역은 온도가 낮고 재료는 기본적으로 고체 상태를 유지합니다.스크류 컴포넌트는 일반적으로 압력을 설정하고 재료가 너무 일찍 용해되어 막히는 것을 방지하기 위해 이송 컴포넌트이며 스크류 깊이가 깊습니다.
2. 용융 및 플라스틱 구역
프로세스: 재료가 하류로 수송됨에 따라 기계통 외벽의 가열기가 재료를 가열하기 시작했다.동시에 스크루가 재료를 강하게 자르면 마찰열이 많이 발생합니다.재료의 온도가 유리화 전환 온도나 용해점에 도달하면 연화, 용융이 시작된다.
특징: 가장 중요한 영역 중 하나입니다.스크류 컴포넌트 조합 변경, 도입블록 접합. 블록을 접합하면 강한 레이디얼 및 축 블렌드를 생성하여 균일한 열 전달을 보장하고 모든 그룹을 녹이고 균질화합니다.이 영역의 온도 제어는 매우 중요합니다.
3. 혼합 및 분산 영역
프로세스: 용융 상태에서 이중 나사의 독특한 장점을 충분히 발휘할 수 있습니다.두 나사의 맞물림은 자체 청결 작용을 일으켜 재료가 나사에 머무르고 분해되는 것을 피했다.
분산 블렌드: 스레드 컴포넌트의 도정, 회전 방향 변화를 통해 서로 다른 그룹의 용해체 흐름층을 끊임없이 신축, 접기, 분할 및 재배열하여 거시적으로 균일한 분포를 실현한다.
분산 블렌드: 블록을 접합하는 강력한 절단력을 통해 원래 뭉쳐 있던 난용성 약물 입자 (API) 를 깨뜨려 폴리머 용해체에 균일하게 분산시킨다.이것은 무정형 고체 분산체를 형성하고 약물 용해도를 높이는 데 매우 중요하다.
특징: 이 영역의 절단 강도와 혼합 효율은 최종 제품의 품질을 직접 결정합니다.
4. 배기구 (옵션)
프로세스: 재료에 휘발성 용매, 수분 또는 저분자 물질이 포함되어 있는 경우 나사에 배기 세그먼트를 설계할 수 있습니다.기계통의 압력을 낮추어 이런 휘발물이 재료에서 빠져나와 진공시스템에 의해 제거되도록 해야 한다.
특징: 잔류 용해제를 제거하거나 탈휘하는 프로세스에 유용합니다.
5.계량 및 건압구역
프로세스: 몰드 헤드에 가까우면 너트의 슬롯이 얕아지고 계량 작용을 하여 재료의 출력량을 정확하게 제어합니다.이와 동시에 고압을 한층 더 구축하여 용융체가 모형머리를 통과하도록 강요해야 한다.
특징: 밀어내기의 연속성과 안정성을 보장합니다.
6. 밀어내기 및 성형
프로세스: 균일한 용융체는 특정 형태의 헤드(예: strand die, sheet die)를 통해 압출됩니다.짜낸 막대나 조각상물은 즉시 냉각 시스템 (물이 차거나 바람이 차거나) 에 들어가 신속하게 고화되어 성형된다.
후처리: 경화된 압출물은 일반적으로 견인, 절단 된 입자 (Pellets) 또는 얇은 조각으로 후속 압편, 캡슐 주입 등 제제 조작에 용이합니다.
2. 공예 최적화
공정 최적화의 목표는 획득이다재현성이 좋고 품질이 안정적이다의 제품, 핵심은약물이 최적의 상태 (일반적으로 무정형) 로 캐리어에 균일하게 분산되도록 보장열 분해 및 과도한 잘라내기를 방지합니다.최적화는 주로 다음과 같은 주요 매개변수를 중심으로 수행됩니다.
1. 설계설계 최적화(Formulation Optimization)
이것은 성공의 기초이다.
캐리어 선택: HPMCAS, HPMC, PVP VA64, Soluplus 등과 같은 일반적인 폴리머.API의 성질(산성, 알칼리성, 분자량), 목표 용해도(pH 의존형 또는 비pH 의존형)에 따라 적합한 운반체를 선택해야 한다.
API 특성: API의 고유 용해도, 용해점, 열 안정성, 복용량 등은 공정 창에 직접적인 영향을 미칩니다.
보조제: 표면활성제를 첨가하여 윤습성을 개선하거나 가소제를 첨가하여 압출물의 기계성능을 개선할수 있다.
2. 공정 매개변수 최적화(Process Parameter Optimization)
이것은 열용출 기술의 핵심 조절 수단이다.
•너무 낮음: 재료가 충분히 용융되지 않고 혼합이 고르지 않으며 흰색점이 있다. •과도: API 또는 캐리어 열 분해, 약물 중결정을 초래할 수 있습니다. •최적화: 재료 공급구에서 몰드까지 온도는 일반적으로 계단식으로 상승합니다.용융을 보장하면서도 분해를 일으키지 않는 것을 찾아야 한다저유효온도。 | ||
•회전 속도가 높다: 절단이 강하고 분산효과가 좋으나 생산률이 높고 체류시간이 짧다.과열과 분해를 초래할 수 있다. •회전 속도가 낮다.: 절단이 약하고 혼합이 불충분할 수 있지만 머무르는 시간이 길어 전열과 반응에 유리하다. •최적화: 균일한 혼합을 보장하는 전제하에 생산능력을 만족시킬 수 있고 분해를 일으키지 않는 것을 선택한다낮은 유효 회전 속도。 | ||
•채움률이 너무 높음: 기계통내의 압력이 너무 크면 재료가 넘치거나 전기기계가 과부하될수 있다. •낮은 채움 비율: 재료가 기계통 안에 너무 오래 머무르면 마찬가지로 분해될 수 있다. •최적화: 일반적으로 스크류 회전 속도와 연동하여 안정적이고 적당한 충전률을 유지한다 (일반적으로 50~80%). | ||
•블록 각도 맞추기: 각도가 작을수록 (예: 30 °) 커팅이 강하고 분산 효과가 뛰어납니다.60 ° 와 같은 각도가 클수록 블렌드가 주로 분포됩니다. •오열 각도: 재료 흐름 경로를 변경하여 블렌드를 향상시킵니다. •최적화: API의 입경과 경도에 따라 적합한 스크류 조합을 설계합니다.분산이 어려운 API의 경우 용융 영역 뒤에 절단 강도가 높은 블록 조각을 추가해야 합니다. | ||
•최적화: 스크류 조합과 회전 속도를 조절하여 얻을 수 있도록 노력한다좁은 체류 시간 분포, 이것은 모든 재료가 같은 가공 역사를 거칠 수 있도록 보장하고, 배치 간의 일치성을 높일 수 있다. |
3. 온라인 모니터링 및 품질 관리(In-line Monitoring & QC)
Raman / NIR 스펙트럼: 기계통에 설치하여 API의 수정형 전환 (무정형에서 수정체까지) 과 농도 균일성을 실시간으로 모니터링하여 실현할 수 있다실시간 방행 검사。
토크 모니터링: 기계통 안의 압력과 재료의 점도를 반영한다.토크의 갑작스러운 변화는 사료의 중단, 용융 불량 또는 분해의 발생을 예시할 수 있다.
압력 모니터링: 모형 앞의 압력 안정은 압출물의 모양과 품질을 보장하는 관건이다.
3. 총화와 우세
작동 원리의 핵심:뜨거운 +자르다 +혼 =균일 용융체 →성형을 짜내다。
공정 최적화 핵심: 체계적으로 조정온도, 회전 속도, 사료, 스크류 조합4대 요소,제품 품질 (용해도, 안정성)、생산 효율화공정 안정성가장 적절한 균형점을 찾습니다.
제약 열용융 압출의 주요 우세:
난용성 약물의 용해도와 생물 이용도를 현저하게 높이다.(주로 무정형 고체 분산체를 형성함으로써).
연속화 생산: QbD 및 GMP 개념에 맞게 효율적이고 확장이 용이합니다.
용매 불필요: 녹색 환경 보호, 용제 잔류 문제를 피했다.
여러 유닛 작업 통합: 혼합, 조립, 제작 등은 한 단계 내에 완성할 수 있다.
우수한 밀봉성: 먼지 노출을 줄이고 작업 환경을 개선합니다.
총적으로 제약쌍나사열용출은 강대한 플랫폼기술로서 그 성공적인 응용은 깊이있는 조제리해, 정밀한 설비조작과 과학적인 공예최적화에 의존한다.
마지막 기사:생산형 마이크로사류 균질기의 용도