-
이메일
grt_salea@163.com
-
전화
13792870018
-
주소
동려구 신립가두 만과천지
Glite (Tianjin) Technology Co., Ltd
증기 평면 유화기 고온 고압 하의 재료 재창조 엔진
날짜:2025-07-22읽기 :0
증기평판황화기는 고무가소제품생산중의 핵심설비로서 증기가열과 액압가압의 협동작용을 통해 고무나 가소물분자가 고온고압환경에서 교련반응을 일으켜 최종적으로 재료의 물리적성능강화와 형상고화를 실현한다.그 작업원리는 증기가열, 액압가압, 황화반응과 자동화제어 등 4대 핵심모듈로 분해할수 있다.
1. 증기 가열: 균일 열장의 구축자
증기가열시스템은 보일러를 통해 고온의 증기를 발생시켜 파이프라인을 거쳐 황화기 열판 내부의 뱀형 파이프로 수송된다.전기가열에 비해 증기가열은 열전도효률이 높고 온도분포가 균일한 우세를 갖고있으며 열판표면의 온도차는 ± 1 ℃ 이내로 통제할수 있다.수송벨트 생산을 예로 들면, 증기 압력은 보통 0.6-0.8MPa로 설정되어 있으며, 열판 온도 145-160 ℃ 에 대응하는데, 이 온도 구간은 고무 분자의 충분한 교련을 보장할 수 있을 뿐만 아니라 재료가 과열로 인해 분해되는 것을 피할 수 있다.증기가열의 균일성은 제품의 품질에 매우 중요하며, 만약 열판에 국부적인 온도차가 존재한다면 황화가 고르지 못하여 제품의 갈라짐, 밀도의 불일치 등 결함을 초래할 수 있다.
2. 액체압력가압: 분자교련의 물리추진자
유압 시스템은 오일 펌프를 통해 유압 오일을 실린더에 압착하고, 구동 피스톤은 하열판을 상승시키고, 고정된 상열판과 폐합하여 밀봉 챔버를 형성한다.2000 × 2500mm 규격의 황화기를 예로 들면, 그 합모력은 9MN에 달하고, 단위 면적의 압력은 24MPa에 달하며, 일반 모압 설비의 8~10MPa를 훨씬 초과한다.고압 환경은 고무가 황화 과정 중에 금형 캐비티를 충분히 충전할 수 있도록 보장하는 동시에 기포 생성을 억제하여 제품 밀도를 1.2-1.5g/cm³로 높일 수 있다.유압 시스템의 안정성은 제품 사이즈 정밀도에 직접적인 영향을 미치며, 현대 설비는 대부분 비례 압력 유량 복합 밸브 제어를 사용하며, 압력 파동은 ± 0.1MPa 이내로 제어할 수 있다.
3. 황화반응: 재료성능의 질적변화과정
고무가 140~180 ℃ 로 가열되어 고압을 견디면 유황이나 과산화물 등 교련제가 분해되기 시작하여 고무분자체인의 활성위치점과 반응하여 3차원망상구조를 형성한다.천연고무를 예로 들면, 그 황화 과정은 유도기 (교련제 분해), 예황기 (분자사슬의 초보적인 교련), 정황기 (교련밀도가 최고치에 도달함), 과황기 (교련키가 끊어짐) 등 네 단계로 나눌 수 있다.증기평판황화기는 온도와 압력을 정확하게 제어하여 재료가 정황기에 황화를 완성하도록 하는데 이때 제품의 신장강도는 25-30MPa에 달하고 절단신장률은 400-600% 를 유지하여 노화방지성능이 뚜렷이 제고된다.
4. 자동화 제어: 공정 매개 변수의 정확한 집사
온도, 압력, 시간의 폐쇄 루프 제어를 가능하게 하는 최신 장비의 통합 PLC 제어 시스템.어떤 모델 설비의 경우, 그 제어 인터페이스는 다단 황화 프로그램을 설정할 수 있다: 첫 번째 단계는 10 ℃/min으로 120 ℃ 로 온도를 올려 5분 동안 예황화를 유지한다;2단계는 5 ℃/min으로 150 ℃ 로 온도를 올려 20분 동안 주황화를 유지한다.3단계는 냉각수를 통해 온도를 80 ℃ 이하로 낮추는 동시에 유압계통이 압력을 방출하여 모형을 연다.시스템은 또한 데이터 기록 기능을 갖추고 있으며, 각 로트 제품의 황화 곡선을 추적하여 공정 최적화에 근거를 제공할 수 있다.이밖에 폭발방지설계, 자동배기, 압력보상 등 기능의 가입은 설비의 안전성과 신뢰성을 한층 더 제고시켰다.
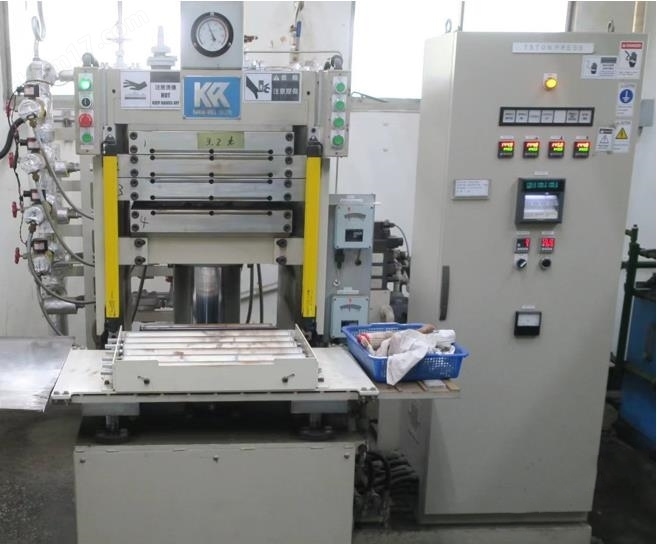
증기평판황화기는 증기가열과 액압가압의 정밀배합을 통해 고무가소제품에 통제할수 있는 황화환경을 제공해주었다.수송벨트로부터 밀봉부품에 이르기까지, 자동차타이어로부터 의료용도관에 이르기까지 그 응용은 고무가소공업의 각 령역을 망라하였다.재료 과학과 자동화 기술의 발전에 따라 증기 평면 유화기는 더 높은 정밀도, 더 높은 효율, 더 낮은 에너지 소모의 방향으로 진화하고 있으며, 고무 플라스틱 제품의 성능과 품질의 업그레이드를 지속적으로 추진하고 있다.